Artykuł sponsorowany
Kiedy obudowa akustyczna musi łączyć tłumienie z wygodnym dostępem serwisowym
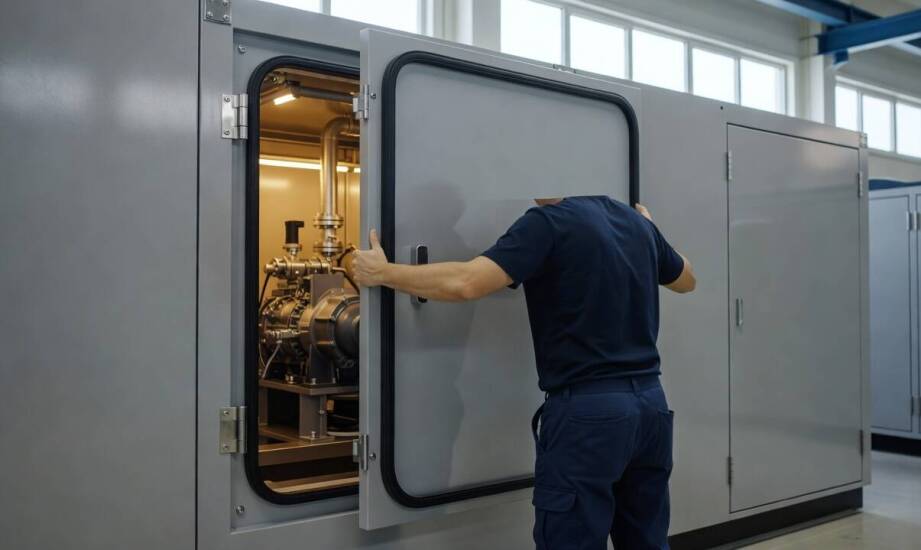
Maszyny przemysłowe, w tym sprężarki o dużej mocy, wielkogabarytowe wentylatory promieniowe czy rozbudowane linie technologiczne, generują hałas nierzadko przekraczający dopuszczalne normy BHP. Wymagają one jednak ciągłego nadzoru operacyjnego, częstego dostępu do wnętrza mechanizmów oraz regularnej konserwacji podzespołów. Projektowana w takich warunkach obudowa akustyczna musi umożliwiać swobodne otwieranie masywnych drzwi inspekcyjnych lub zdejmowanie paneli rewizyjnych bez trwałej utraty właściwości tłumiących całego układu. Konstrukcja izolacyjna po prostu nie może blokować rutynowych czynności serwisowych ani przecinać wytyczonych ścieżek transportowych, ponieważ każde sztuczne wydłużenie przestojów bezpośrednio zwiększa koszty funkcjonowania działu utrzymania ruchu.
Przeczytaj również: Kiedy warto skorzystać z usług firmy sprzątającej?
Wpływ punktów dostępu i geometrii na szczelność układu
Punkty dostępu, ruchome drzwi inspekcyjne oraz mikroskopijne szczeliny wokół połączeń technologicznych decydują o ostatecznej izolacyjności akustycznej instalacji w znacznie większym stopniu niż sama grubość paneli ściennych. Nawet z pozoru niegroźne nieszczelności na łączeniach płyt powodują uciążliwe wycieki dźwięku i zjawiska dyfrakcji fali, które drastycznie obniżają skuteczność całej bryły otaczającej maszynę. Zjawisko to dobrze obrazuje techniczna zależność: w przypadku konkretnej przegrody o wysokiej izolacyjności bazowej, jeśli powierzchnia nieprzystosowanych akustycznie otworów wyniesie około 1%, całkowita izolacyjność układu spadnie do poziomu zaledwie 20 dB. Stanowi to jednak wyłącznie przykład dla określonego typu konstrukcji i konkretnego widma hałasu, a nie uniwersalną regułę matematyczną obowiązującą niezależnie od parametrów zastosowanych paneli wielowarstwowych.
Przeczytaj również: Nowoczesne niszczarki do papieru
Geometria obudowy musi ściśle uwzględniać wymogi bezpieczeństwa operatorów oraz ergonomię codziennej obsługi maszyny. Wyznaczone trasy ewakuacyjne, szerokość alejek oraz lokalizacja węzłów wymagających częstego dozoru determinują ostateczne rozmieszczenie wrót, włazów dachowych oraz paneli zdejmowanych. Projektanci dopasowują obrys zewnętrzny instalacji w taki sposób, aby zapewnić mechanikom swobodny dostęp do punktów smarowniczych, nie tworząc przy tym dodatkowych zagrożeń związanych z kolizją otwartych skrzydeł drzwiowych z przejeżdżającymi wózkami widłowymi. Niekiedy jako uzupełnienie szczelnej zabudowy stosuje się odpowiednio dobrane ekrany akustyczne, które kierunkowo powstrzymują propagację fali dźwiękowej w tych strefach hali, gdzie pełna klatka zderza się z ograniczeniami przestrzennymi budynku.
Przeczytaj również: Frezarki odlewane z żeliwa: dlaczego warto wybrać taką konstrukcję?
Konstrukcja modułowa a surowe warunki przemysłowe
Modułowa budowa wielkogabarytowej obudowy ułatwia gruntowne serwisowanie parku maszynowego dzięki możliwości błyskawicznego demontażu poszczególnych segmentów ściennych. Takie elastyczne podejście sprawdza się najlepiej przy potężnych urządzeniach wymagających rzadszego, ale bardzo inwazyjnego dostępu, jak chociażby coroczne przeglądy generalne głównych napędów. Gdy specyfika linii produkcyjnej wymusza z kolei bardzo częste, codzienne interwencje personelu, inżynierowie wydzielają osobne strefy dostępu wyposażone w ciężkie drzwi akustyczne na specjalnych zawiasach dociskowych. W instalacjach ograniczających hałas pojedynczego źródła, które na zlecenie zakładów projektuje i instaluje Energopiast, spójny układ wszystkich wejść rewizyjnych powstaje bezpośrednio na bazie szczegółowych pomiarów wibroakustycznych i wnikliwej analizy ciągów komunikacyjnych.
Środowisko przemysłowe nakłada na obudowy maszyny bardzo rygorystyczne wymagania materiałowe. Konstrukcja osłonowa nieustannie przyjmuje obciążenia mechaniczne, walczy z osiadającym pyłem, znosi wysokie temperatury odciągów procesowych, a także absorbuje drgania przenoszone przez fundamenty. Rdzeń pochłaniający dźwięk buduje się najczęściej w oparciu o ognioodporną wełnę mineralną o dużej gęstości, podczas gdy poszycie zewnętrzne formują grube profile stalowe zabezpieczone powłokami antykorozyjnymi najwyższej klasy C5. Wewnętrzne okładziny z perforowanej blachy stalowej dobiera się natomiast w taki sposób, aby zapobiegać gromadzeniu się lotnych zanieczyszczeń technologicznych i maksymalnie upraszczać regularne czyszczenie komory myjkami wysokociśnieniowymi.
Prawidłowo wdrożona obudowa maszyny wymaga znalezienia inżynieryjnego kompromisu pomiędzy absolutną szczelnością akustyczną a pełną użytecznością operacyjną. Kompletny układ wibroakustyczny pochłania energię dźwiękową na tyle mocno, aby bezpiecznie chronić słuch pracowników przebywających na hali, ale jego fizyczna obecność nie może spowalniać planowych przezbrojeń sprzętu. Dopiero precyzyjne zgranie ergonomicznej geometrii, przemyślanych stref rewizyjnych i certyfikowanych materiałów odpornych na korozję tworzy trwałą barierę, która naturalnie wpisuje się w cykl życia nowoczesnego przedsiębiorstwa produkcyjnego.
Kategorie artykułów
Polecane artykuły

Jakie korzyści płyną z inwestycji w dłutownicę DAA 16?
Inwestycja w dłutownicę DAA 16 to krok przynoszący liczne korzyści dla firm zajmujących się obróbką metali. Nowoczesne technologie oraz wysoka precyzja tego urządzenia umożliwiają efektywne i oszczędne realizowanie skomplikowanych operacji. W dalszej części artykułu omówimy konkretne zalety posiadan

Zastosowanie analizy ruchu w projektach zjazdów
Analiza ruchu odgrywa istotną rolę w projektowaniu zjazdów, wpływając na bezpieczeństwo i efektywność komunikacyjną. Dzięki niej można lepiej zrozumieć potrzeby użytkowników oraz dostosować projekty do wzorców ruchu. To minimalizuje ryzyko wypadków i poprawia komfort korzystania z infrastruktury. Wa